
Sonuç olarak: ne zaman aktivasyon sıcaklığı, kaplama ağırlığı ve saklama koşulları Alt tabaka ve çizgiyle eşleşen bu bant, dönüştürme ve tekstil işlerinde en güvenilir ince çizgi bağlarından birini sağlar. Bu değişkenler göz ardı edildiğinde, aynı kalite, günler sonra bozulan bağlantı noktalarına, yapışkan akan kenarlara ve rafta bloke olan rulolara neden olur.
Saha sorunlarının çoğu üç nedene dayanmaktadır: hiçbir zaman bağlantı hattına ulaşmayan ısı, rulodan ruloya değişen yapışkan kaplama ve açılmadan önce banda zarar veren sıcaklık veya nem. Ne isteyeceğinizi bildiğinizde her biri önlenebilir.
"Doku" taşıyıcıyı tanımlar: genellikle 20 ila 60 mikron kalınlığında, her iki yüzü termoplastik sıcakta eriyen yapışkanla kaplanmış ve bir ayırıcı astarla korunan hafif, kağıt benzeri bir ağ. Taşıyıcı düşük profil ve uyumluluk sağlar; yapıştırıcı bağı sağlar.
“Sıcak eriyik” kısmı daha da önemlidir. Oda sıcaklığında yapışkan kalan basınca duyarlı bandın aksine, sıcakta eriyen yapışkan dinlenme halindeyken katıdır ve yalnızca ısıtıldığında yumuşar. Isı uygulanmadan önce bant serbestçe yerleştirilebilir ve yeniden konumlandırılabilir. Isı ve basınç geldiğinde yapıştırıcı yüzeye akar ve malzemeleri birbirine kilitler.
Bu özellikler bandı kumaşlar, dokular, filmler, dokunmamış kumaşlar ve ince esnek düzenekler için doğal bir uyum haline getirir; daha kalın bir yapının bağın bağlı olduğu ısıyı gösterdiği veya yavaşlattığı uygulamalar.
Bağlanma güvenilir bir sırayı takip eder. Isı, yapıştırıcıyı yumuşama noktasının (EVA bazlı sıcak eriyikler için genellikle 90 ila 120 °C) üzerine çıkarır, viskozite düşer ve yapıştırıcı alt tabakayı ıslatır. Basınç onu yüzeyin mikroskobik vadilerine iter. Bağlantı soğudukça yapıştırıcı katılaşır ve yapışma kuvveti kazanır. Bitmiş bağ, yüksek sıcaklıkta basınca duyarlı yapıştırıcıları geride bırakır çünkü tutma kuvveti yapışmadan değil, katılaşmış bir katmandan gelir.
Çoğu başarısızlık yapıştırıcının hatası değildir. Bandın aktivasyon sıcaklığı yapıştırıcının bir özelliğidir; bağ hattındaki sıcaklık sürecin bir özelliğidir. 120 °C sıcaklıktaki bir merdanenin soğuk, iletken bir alt tabakaya bir saniye süreyle bastırılması, bağ hattının sıcaklığına ulaşmayacaktır. Bekleme süresi, basınç ve alt tabakanın ısı transferi de aynı derecede belirleyicidir.
yapma Sıcaklığı keyfi olarak yükselterek zayıf bir bağı telafi edin. Yaklaşık 200 °C'nin üzerinde, sıcakta eriyen yapıştırıcılar bozunur ve duman çıkarabilir, doku taşıyıcısı ise yanabilir. Tedarikçinin sağladığı aktivasyon penceresinin içinde kalın.
| Parametre | Doğrulanması gerekenler | Göz ardı edildiğinde ne yanlış gider? |
|---|---|---|
| Taşıyıcı kalınlığı | 20–60 µm aralığında tek tip kumpas | Kalın noktalar görünüyor; ince noktalar kullanımı acıtıyor |
| Kaplama ağırlığı | Kenar başına metrekare başına gram, örneğin 30–60 g/m² | Düzensiz kaplama tutarsız soyulma mukavemeti yaratır |
| Aktivasyon sıcaklığı | Yumuşama noktası ve tam bağlanma penceresi | Çok düşük: bağ yok; çok yüksek: kavurucu ve kanayan |
| Soyma ve kesme performansı | Kullanım sıcaklığında 24 saat koşullandırmadan sonraki değerler | Bağlantı, yük altında sürünür veya soyulur |
| Kalıntı davranışı | Kalıcı veya çıkarılabilir derece | Yapışkan aktarımı, çıkarıldığında parçalara zarar verir |
Aynı bant mantığı, alt tabakanın ince olduğu, bağlantının düşük profilli kalması gerektiği ve süreçte ısının mevcut olduğu birçok endüstride görülür:
Bir doku taşıyıcısı, bir film taşıyıcısından bir düşüş değildir. Bir bağlantının ince, görünmez ve esnek olması ve yıllarca dayanması gerektiğinde bu doğru mühendislik cevabıdır.
Satış aşamasında kesin sorular soran alıcılar, üretimde pahalı sürprizlerden kaçınırlar. Bu beş soru güvenilir bir tedarikçiyi tüccardan ayırır:
Standart belgeler olarak taraf başına kaplama ağırlığını ve aktivasyon penceresini isteyin. Bu iki rakamı belirtemeyen bir tedarikçi size bir rulo satabilir ancak tekrarlanabilir bir süreç olamaz.
Sıcakta eriyen yapıştırıcılar termoplastiktir: sıcakken yumuşarlar. Bu tek gerçek, bantta suçlanan çoğu yapışkan arızasını açıklıyor. Güneşli bir pencerenin yakınında, bir fırının üzerinde veya sıcak bir kapta bırakılan bir rulo, kenar akışına, astarın tıkanmasına veya iç içe geçmesine neden olabilir. Kimya değişmedi; kaset yanlış ortam tarafından şekillendirildi.
Doku taşıyıcı ikinci bir hassasiyet katıyor: nem. Nem, taşıyıcının boyutlarını ve kıvrımını değiştirir; bu da kalıp kesimde yanlış kayıt veya lamine panellerde dalgalı görünüm olarak kendini gösterir.
Çözme gerilimini artırarak tıkanmış bir ruloyu kurtarmaya çalışmayın. Astar yapıştırıcıya kilitlendiğinde rulo hassas işlemler için kullanılamaz hale gelir; ne kadar dikkatli kullanırsanız kullanın, ağ kırılmaları, büzüşme ve yapıştırıcının ayrılması bunu takip edecektir.
Sorunsuz bir rulo ile sorunlu bir rulo arasındaki fark nadiren görülür. Kaplama ağırlık toleranslarında, hammadde seçiminde ve proses tutarlılığında yaşar. Deneyimli alıcılar yalnızca veri sayfasını değil, üretim hattını da denetler. Kendi kaplama ekipmanına sahip bir üretici, tüccarların yapamayacağı bir şekilde gelen malzemeleri kontrol edebilir, formülasyonları ayarlayabilir ve partiden partiye tekdüzeliği koruyabilir.
Wanfeng, 1989'dan bu yana endüstriyel müşteriler için otomatik dilme özelliğine sahip özel bant hatları işleterek film ve bantlar üretiyor. sıcakta eriyen bant sınıfı tekstil, köpük ve elektronik yapıştırmada kullanılan ürünler bu programdan geliyor.
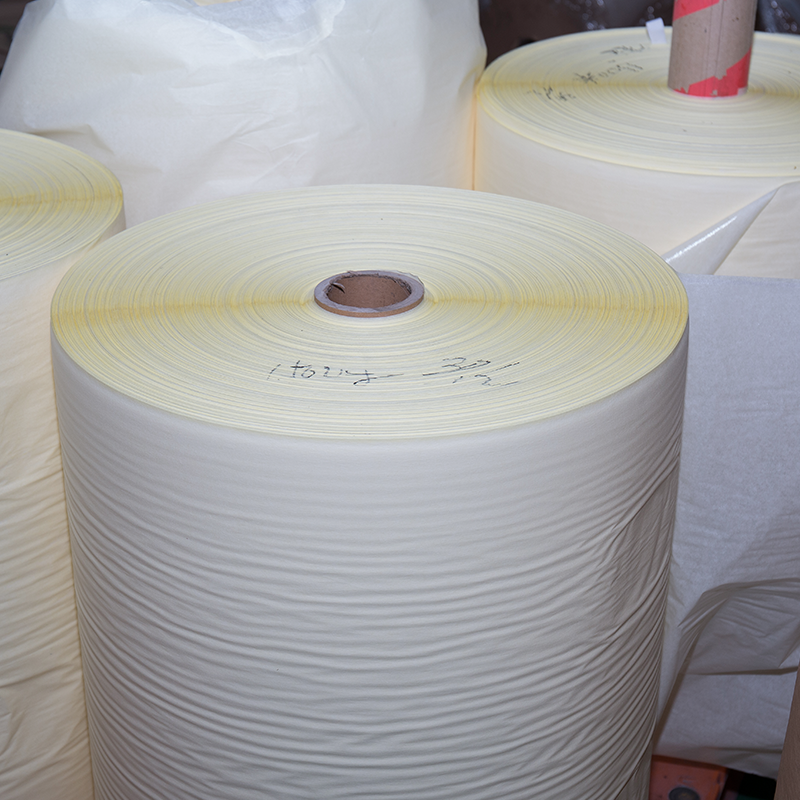 Endüstriyel Yapıştırma için Wanfeng'den Sıcak Eriyik Bant Maskeleme kağıdı ve doğal lateksten yapılan bu sıcakta eriyen bant, elektronik bileşen montajına ve tekstil veya köpük yapıştırmaya uygundur ve Wanfeng'in uzun süredir devam eden yapıştırıcı üretim uzmanlığını yansıtır. Ürünü Görüntüle →
Aynı disiplin daha geniş çapta da uygulanır. yapışkan bant aralığı . Doğru kalite doğru prosesle buluştuğunda, sıcakta eriyen çift taraflı kağıt bant tam olarak olması gerektiği gibi olur: sessiz, güvenilir ve tekrarlanabilir.
Kasetin kendisi basittir; etrafındaki mühendislik öyle değil. Gerçek bir üretici kaplama ağırlığını, aktivasyon sıcaklığını ve depolama koşullarını veri noktaları olarak ele alır, böylece ilk rulo ve ellinci rulo aynı şekilde davranır.
Üç aşamalı bir deneme, tedarikçi kararlarının çoğunu çözer: belgelenen aktivasyon sıcaklığında bir test yamasına basın, hatta bir üretim rulosu çalıştırın ve 48 saat sonra soyulma mukavemetini ve kalıntıyı kontrol edin. Bu kapıları geçtiğinizde, etrafında bir süreç oluşturabileceğiniz bir notunuz olur.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


